植物纤维PP、ABS与PE怎么选:外观、性能、加工与选型矩阵
植物纤维ABS、PP与PE在能力上并不重叠:ABS胜在表面与尺寸,PP胜在耐热与合规,PE胜在加工形式的广度与低温韧性。任何性能对比开始之前,加工路线已经决定了产品形态。
采购与工程师常见问题
选择植物纤维ABS、PP或PE之前的关键问题
中空吹塑件适合哪种植物纤维体系?
PE。植物纤维ABS不进入吹塑,植物纤维PP仅限特定试产,因此把椰壳纤维PE母粒稀释到合适比例,是中空瓶、桶、浮体与储水件的唯一植物纤维路线。先确定稀释比例,再在试模中检查型坯强度、壁厚分布与低温跌落性能。
YS60E的4,400 MPa能与ABS、PP成品牌号直接比较吗?
只有在纤维含量与测试方法相同时才可以。YS60E是60%纤维含量的母粒,4,400 MPa属于浓缩料本身。应索取稀释后的复合料样片,再逐项比较刚性、冲击与外观——拿浓缩料与成品牌号排名,是PE选型中最常见的误判。
ABS的85 °C与PP的120 °C热变形温度,能决定热水使用场景吗?
对沸水接触而言可以。麦秸秆PP在0.45 MPa下120 °C保持形状,可直接承受沸水;ABS在1.82 MPa下为85 °C,适合常温至中温使用,应排除与沸水或蒸汽的长时间接触;PE低于PP。需在相同负荷下比较,并在实际制件上确认。
有FDA + LFGB文件,是否意味着每个PP制件都符合食品接触要求?
它是证据基础,不是一张通用证书。谷物纤维PP具备FDA + LFGB文件,但合规仍需针对实际配方、批次、目标市场与预期食品接触条件逐项确认。
如需快速决策,请提供零件图纸、目标树脂体系、植物来源与添加比例、成型路线、年用量、销售市场与通过/失败测试项——工程团队会返回起始牌号与建议测试。
选择植物纤维复合料,不是判断哪种材料更好,而是要认识到ABS、PP与PE三种基体的能力边界并不重叠。ABS基、PP基与PE基复合料在外观、力学与热性能以及可用加工路线上形成清晰的三角权衡:ABS胜在表面与尺寸,PP胜在耐热与合规,PE胜在加工形式的广度与低温韧性。更重要的是,加工路线本身就把三者推向不同的产品形态。ABS以注塑为主,PP可注塑也可挤出,PE还能吹塑——这本身就决定了哪些产品根本不在候选范围内。
下文的对比涵盖外观、性能与加工,并在最后给出基于万佑宠WOOYOPET生产与打样项目的选型判断。
1. 总览:三种植物纤维体系的能力对比
| 对比维度 | 植物纤维ABS | 植物纤维PP | 植物纤维PE |
|---|---|---|---|
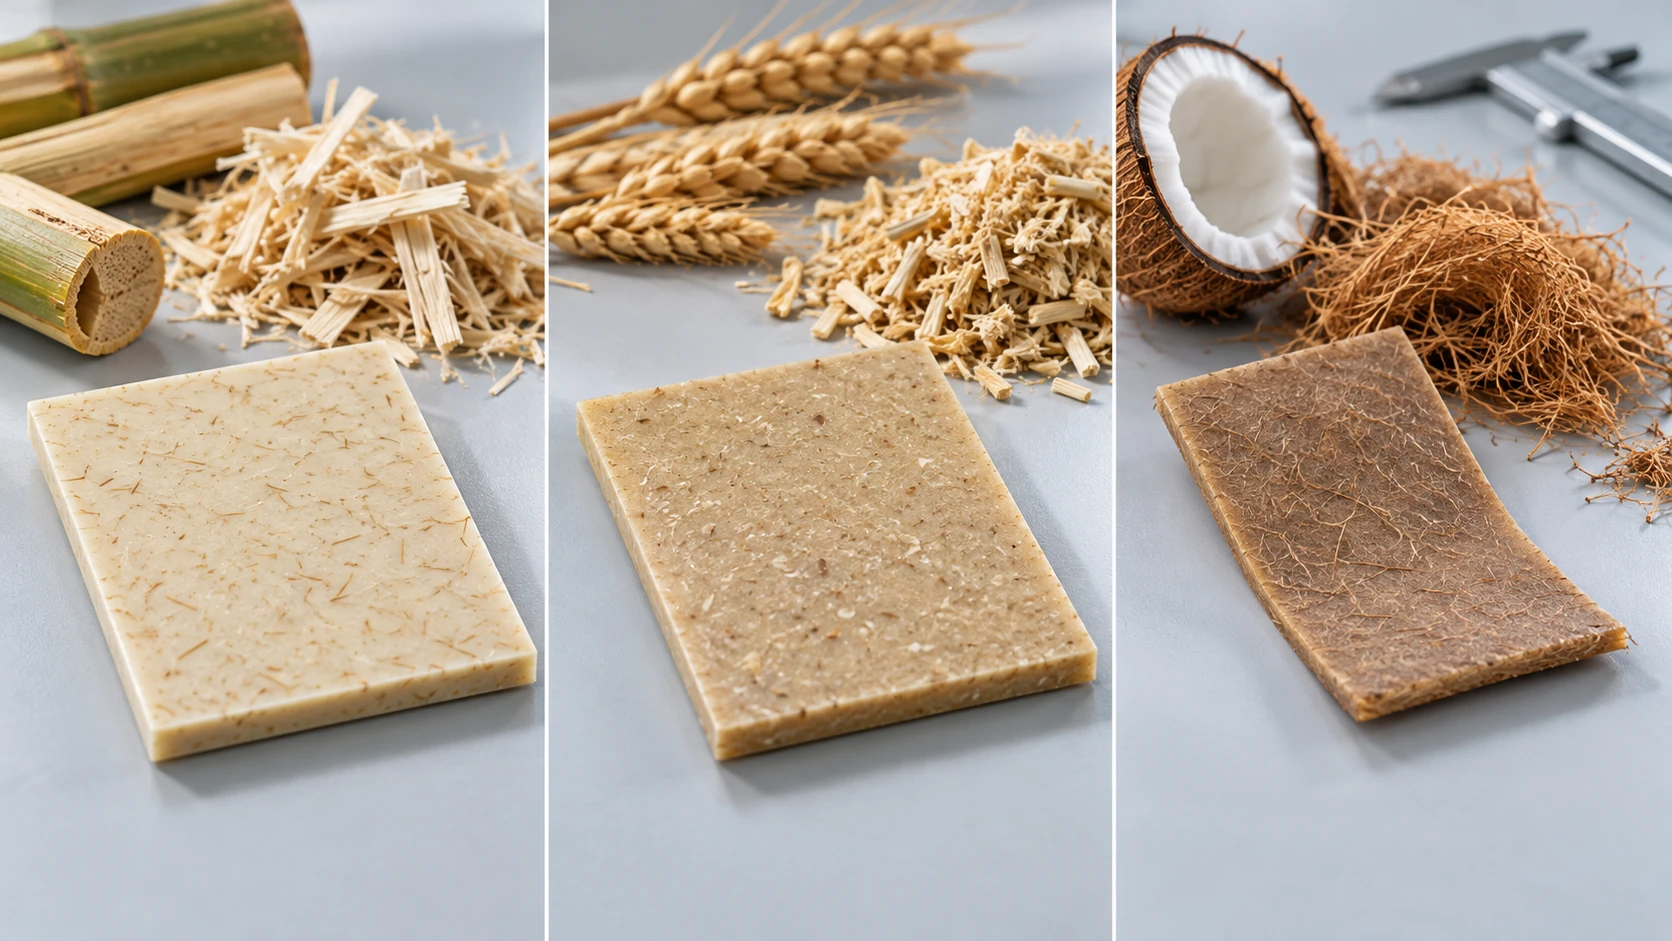
| 代表牌号 | 竹纤维ABS PA757 234(A7015WT234S);咖啡渣ABS PA757 520 | 麦秸秆PP P179 002N;茶纤维PP P179-402N | 椰壳纤维PE YS60E(母粒) |
| 表面 | 光泽细腻可控,接近工程塑料 | 均匀但蜡感明显,光泽低于ABS | 偏软、有蜡感,纤维质感较弱 |
| 免喷涂外观 | 竹纤维呈浅木色,咖啡渣呈深棕色;两者均可做外观件 | 麦秸秆呈奶油色,可见颗粒 | 取决于母粒与稀释比例;色彩表现弱于ABS |
| 弯曲模量 | 2,230–2,800 MPa | 1,450–1,956 MPa | 母粒为4,400 MPa;稀释后明显下降 |
| 冲击强度 | 5–6.8 kJ/m² | 3.8 kJ/m² | 母粒为3.9 kJ/m²;稀释后更柔韧 |
| 热变形温度 | 85 °C(1.82 MPa) | 120–122 °C(0.45 MPa) | 低于PP |
| 收缩率(MD) | 0.4–0.6% | 0.9–1.2% | 高于ABS |
| 低温韧性 | 中等 | 中等 | 三者中最佳 |
| 食品接触 | 咖啡渣ABS已获认证 | FDA + LFGB双认证 | 按项目配方定制 |
| 可用加工路线 | 以注塑为主 | 注塑 + 挤出 | 注塑 + 挤出 + 吹塑 |
| 典型产品形态 | 精密外观件、多腔小件、杯盖、搅拌棒 | 宠物碗、餐具、片材、型材、大型平板件 | 中空瓶与桶、浮体、户外配件、包装 |
这张表应读作三角权衡,而不是排名。没有一种基体能同时占据全部四个位置,而加工路线这一行会在任何性能对比开始之前先淘汰候选。
2. 外观:谁能胜任可见表面
改性之后,三者的外观差距比纯树脂更大,因为植物纤维的色调、粒径与分散状态直接落在制件表面。三者中只有ABS能稳定胜任外观件。竹纤维ABS PA757 234表面细腻,光泽可通过模温在哑光与半光之间调节;纤维分散均匀时颗粒几乎不可见,表面接近常规ABS外观件。咖啡渣ABS PA757 520呈深棕色哑光表面,无需喷涂或染色即可被识别——这正是它被选中用于某欧洲咖啡连锁搅拌棒与杯盖项目的直接原因:客户希望它看起来像咖啡渣,而不是把咖啡渣藏起来。
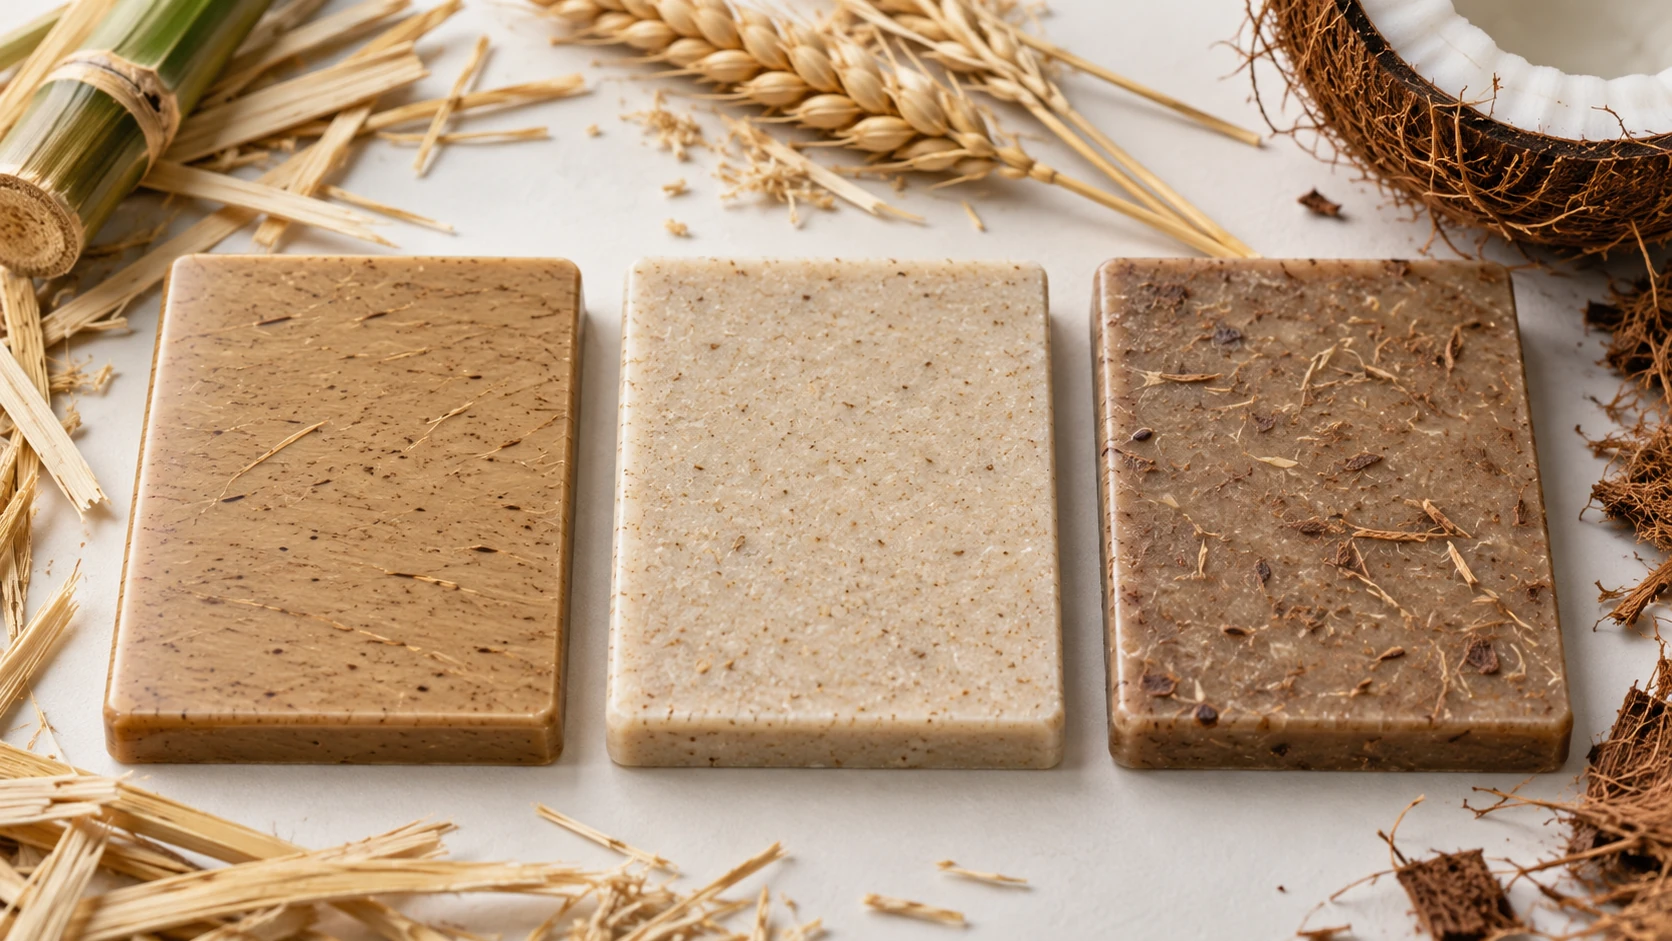
PP不掩饰自己的材料属性。麦秸秆PP P179 002N呈奶油色,表面有细小颗粒,蜡感明显,光泽低于ABS。用在宠物碗与餐具手柄上,淡淡的麦香与可见的纤维颗粒反而成为产品页的卖点;但如果产品定位为高端外观件,PP的表面就成了短板。茶纤维PP呈浅茶色,视觉更柔和,但同样达不到ABS的光泽能力。
PE的外观最弱,且高度依赖稀释比例。椰壳纤维PE YS60E以60%纤维含量母粒供应,成品件的纤维可见度、表面均匀度与色调一致性取决于稀释比例与基础树脂。吹塑中空件的外表面相对光滑,但内表面与纤维质感的可控性不如注塑件。PE不适合以表面质感为卖点的产品,它的价值不在外观。
3. 性能:刚性、耐热、韧性与尺寸的四向权衡
改性之后,三者的性能差异本质上是刚性、耐热、韧性与尺寸稳定性之间的权衡,没有一种基体能同时拿下四项。ABS刚性领先,PP居中,PE稀释后落到末位。竹纤维ABS弯曲模量达2,800 MPa,咖啡渣ABS为2,230 MPa;麦秸秆PP达1,956 MPa,茶纤维PP降至1,450 MPa;椰壳纤维PE在母粒状态下显示4,400 MPa,看似最高,但那是60%纤维浓缩料——稀释到常规注塑或吹塑比例后,其弯曲模量明显低于PP复合料。拿母粒TDS与PP、ABS的成品性能对比,是PE选型中最常见的误判。
耐热方面,PP是三者中唯一能可靠承受沸水的材料。麦秸秆PP在0.45 MPa下热变形温度达120 °C,注入沸水也不变形;ABS在1.82 MPa下为85 °C,适合常温至中温使用,应排除与沸水或蒸汽的长时间接触;PE低于PP。对于宠物碗、餐具以及需要用热水清洗的日用品,PP的耐热优势是决定性的。
韧性方面,PE低温性能最佳,咖啡渣ABS常温冲击最佳。咖啡渣ABS达6.8 kJ/m²,在ABS家族中属于较韧的牌号;竹纤维ABS为5 kJ/m²,麦秸秆PP为3.8 kJ/m²。PE的价值不在常温冲击数字,而在于低温下仍能保持韧性——冷藏使用、冬季户外使用与抗跌落制件中,PE是三者中唯一不会在低温下明显变脆的材料。
尺寸稳定性方面,ABS 0.4–0.6%的收缩率是这套矩阵中最硬的筹码。PP 0.9–1.2%的收缩率,在多腔精密模与大型薄壁平板件上会直接转化为翘曲风险与良率压力。PE收缩率通常高于ABS,且吹塑的壁厚控制逻辑与注塑不同,尺寸精度不是它的强项。
4. 加工:路线决定产品形态
这是三者之间最被低估的差异。加工路线不只是“零件怎么成型”,而是“能做出什么产品”。
| 加工路线 | 植物纤维ABS | 植物纤维PP | 植物纤维PE |
|---|---|---|---|
| 注塑 | ✔ 主要路线 | ✔ | ✔ |
| 挤出 | 少见 | ✔ 片材、型材、管材 | ✔ 片材、型材 |
| 吹塑 | ✘ | 有限 | ✔ 中空瓶、桶、浮体 |
| 典型形态 | 精密小件、多腔件 | 注塑日用品 + 挤出大型平板件 | 中空件 + 挤出件 + 注塑件 |
ABS以注塑为主。其MFR为7.5–8.5 g/10 min,流动性适合多腔精密模;咖啡渣ABS搅拌棒项目在多腔模具中把周期控制在25秒以内。ABS的强项是注塑件的高精度与高表面质量,但产品形态基本锁定在注塑;挤出与吹塑不是它的战场。
PP既可注塑也可挤出。注塑端覆盖宠物碗、餐具手柄等日用品;挤出端可做片材、型材与管材,适合大型平板与连续长度产品。麦秸秆PP的注塑窗口成熟:模温65 °C、注射速度比常规PP低约15%、保压多2秒,即可稳定生产;挤出端则受益于PP基体的熔体强度与纤维分散性。如果产品是片材、型材或连续挤出形态,PP是三者中同时覆盖注塑与挤出的最佳选择。
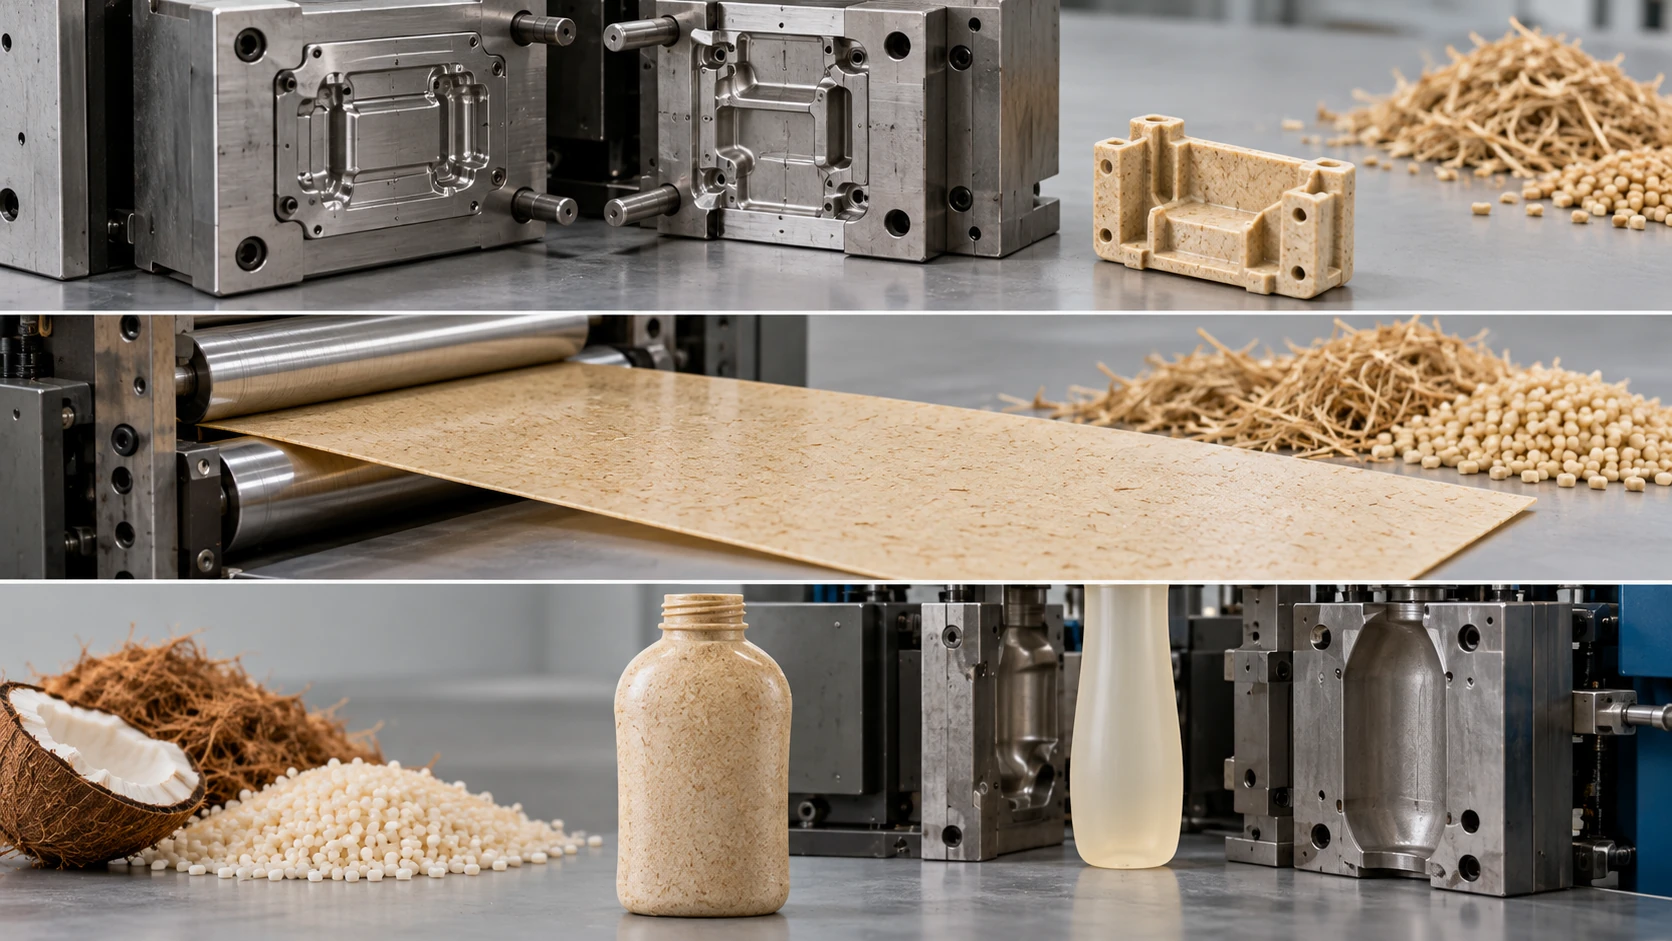
PE的独特价值在吹塑。注塑、挤出、吹塑三条路线都可用,而吹塑中空件是植物纤维ABS与PP基本不进入的领域。椰壳纤维PE母粒MFR为3.18,稀释后适合吹塑成型中空瓶、桶、浮体与储水件。这意味着,如果产品形态是中空制品,植物纤维ABS与PP从一开始就不在候选名单上——PE不是退而求其次,而是唯一可行的植物纤维路线。
三者共同的约束也应纳入选型:植物纤维复合料的流动性低于纯树脂,小模具要注意浇口堵塞;植物纤维在熔融加工中可能分解并释放酸性物质,因此建议使用不锈钢模具——常规模具长期使用会腐蚀、拉伤。这些约束在三种基体上都存在,但高纤维体系(如未稀释的PE母粒)腐蚀负荷更高,模具升级成本应在项目启动时就计入预算。
5. 客户案例:三种材料在真实项目中的表现
案例1:麦秸秆PP宠物碗(注塑,2025年起量产)
该材料弯曲模量1,956 MPa,0.45 MPa下热变形温度120 °C;量产良率保持在96%以上,未收到客户关于翘曲或变形的投诉。注塑参数设为模温65 °C、注射速度比常规PP低15%、保压时间多2秒。品牌方把“麦秸秆植物基材料”作为产品页核心卖点,消费者对淡淡麦香反馈良好。 选型启示:PP在注塑日用品上有成熟的工艺窗口,耐热与食品合规构成双重门槛——无需新增设备或改模即可投产。
案例2:咖啡渣ABS搅拌棒(注塑,出口欧洲咖啡连锁)
MFR 7.5 g/10 min,弯曲模量2,230 MPa,冲击强度6.8 kJ/m²,多腔模具中周期控制在25秒以内。生产中的核心挑战是批次一致性:万佑宠WOOYOPET把每批MFR控制在7.2–7.8 g/10 min,并压缩收缩率波动,以满足多腔模具的均匀填充要求。 选型启示:在多腔精密模项目中,ABS 0.4–0.6%的收缩率可直接转化为良率优势;而PP 0.9–1.2%的收缩率需要更严格的来料控制来补偿。
案例3:椰壳纤维PE户外宠物储水器(吹塑/注塑打样)
客户产品是中空储水器,要求柔韧、耐低温且可吹塑成型。植物纤维ABS与PP在该产品形态下无法吹塑,因此PE是唯一进入打样的植物纤维路线。打样阶段重点验证稀释后的成品性能、吹塑壁厚均匀性与低温跌落表现。 选型启示:一旦产品形态确定为中空吹塑件,选型逻辑就不是“三者比一比”——加工路线先把范围收窄到PE,再在PE路线内部评估稀释比例与基体配方。
6. 按产品形态与失效边界的选型路径
第1步——用加工路线缩小范围。精密注塑小件与多腔外观件→优先ABS;注塑日用品、片材、型材与大型平板件→优先PP;中空吹塑件、瓶、桶、浮体与储水件→PE是唯一可行路线。路线不匹配,比较性能就没有意义。
第2步——在剩余范围内确定不可让步的性能边界。外观件、装配件与多腔精密件→ABS的收缩率与表面质量是硬优势;沸水接触、食品接触与FDA + LFGB证据链→耐热与合规成熟度让PP成为最短路径;低温韧性、抗跌落与户外耐候→PE的基体柔性与低温行为不可替代。
第3步——把模具与工艺适配成本纳入比较。植物纤维的酸性分解产物要求模具钢具备防腐能力;保持纤维长度,则要求螺杆组合避免过度剪切。如果现有模具是普通钢且不打算更换,低纤维或表面处理牌号的腐蚀负荷更可控;高纤维体系则需把模具升级计入总成本。
第4步——把“每公斤成本”与“每个合规件成本”分开看。更便宜的PP基体并不等于更便宜的复合料:在30%纤维添加量下,单位成本可能不降反升。ABS基体更贵,但纤维填充的降本方向与刚性溢价可以在同一个零件上同时实现。在食品接触项目中,PP成熟的FDA + LFGB证据链能节省测试时间与费用,这部分应计入选型的经济性。
选型小结:植物纤维ABS买的是表面质量与收缩率基线;植物纤维PP买的是耐热、食品合规以及注塑加挤出的工艺广度;植物纤维PE买的是中空吹塑形态与低温韧性。对比不是对某一个产品做性能排名——加工路线先划出产品形态的边界,失效边界再决定基体。如需性能表、稀释后的成品件数据或量产选型支持,请联系万佑宠WOOYOPET团队。
数据说明
上述性能数据来自万佑宠WOOYOPET公开牌号页面,涵盖A7015WT234S、PA757520、P179002N、P179-402N及YS60E母粒。这些牌号的测试方法、纤维处理与基础树脂各不相同,因此数值描述的是各牌号本身,并非仅针对基础树脂的受控实验。YS60E的数据属于60%纤维母粒;稀释后的成品件性能须重新实测。三个案例中的生产数据来自万佑宠WOOYOPET 2025年生产与打样项目,仅描述这些项目。